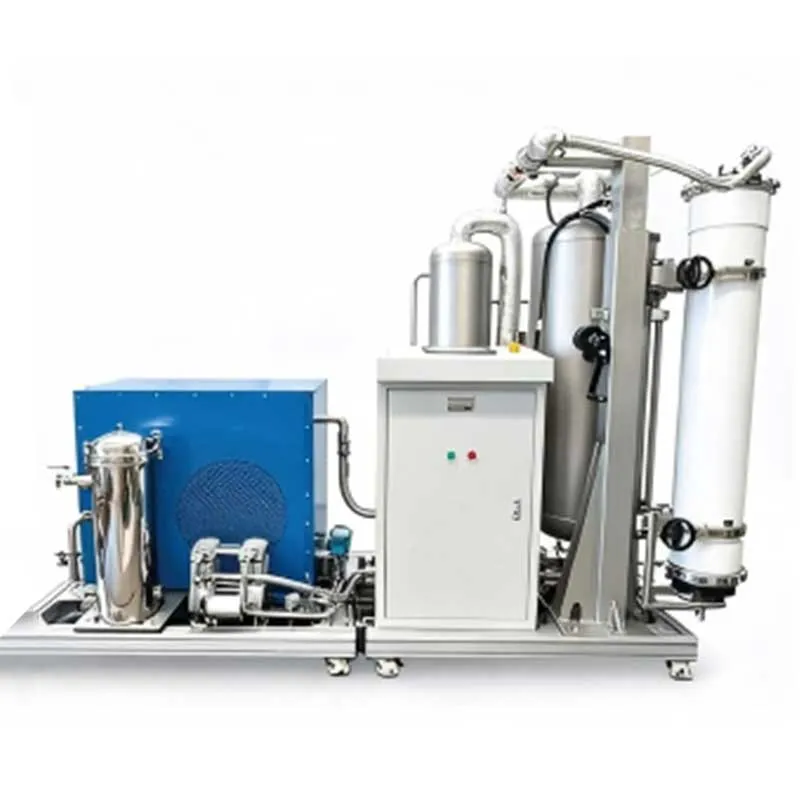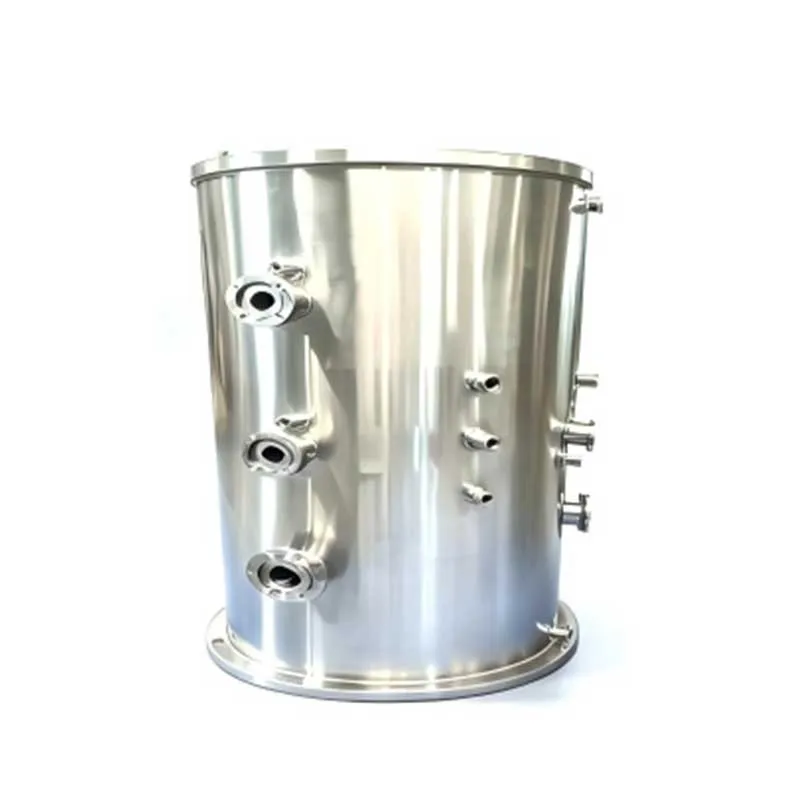


Корпус установки вакуумного напыления: цена от производителя
2026-10-10
Корпус установки вакуумного напыления: инженерный подход к формированию цены и выбору конструкции
Корпус установки вакуумного напыления является фундаментальным элементом любого PVD-оборудования (Physical Vapor Deposition), определяющим не только геометрические параметры рабочей зоны, но и способность системы достигать требуемого уровня вакуума. В 2026 году, когда требования к качеству тонкопленочных покрытий в микроэлектронике, оптике и инструментальном производстве достигли пиковых значений, роль камеры напыления трансформировалась из простого контейнера в высокоточный инженерный узел. Цена от производителя на такие компоненты напрямую зависит от сложности механической обработки, выбранного материала, соблюдения допусков герметичности и интеграции систем терморегуляции.
Для промышленных заказчиков понимание структуры ценообразования и технических нюансов изготовления корпуса критически важно. Ошибки на этапе проектирования или выбора поставщика могут привести к нестабильному вакууму, деградации покрытия и длительным простоям оборудования. Компания ООО Чэнду Хуэйтянь Технологии, обладая более чем десятилетним опытом в прецизионной механической обработке и вакуумных технологиях, предлагает решения, которые балансируют между стоимостью владения и эксплуатационной надежностью. В данном материале мы подробно разберем, как формируется стоимость корпуса, какие материалы оптимальны для различных задач и на что обращают внимание инженеры при приемке оборудования.
Функциональное назначение и конструктивные особенности камер напыления
Вакуумная камера выполняет несколько взаимосвязанных функций. Во-первых, она обеспечивает изоляцию рабочей зоны от атмосферы, позволяя создавать среду с давлением от 10⁻² до 10⁻⁶ Па и ниже. Во-вторых, корпус служит несущей структурой для монтажа мишеней (катодов), подложедержателей, систем нагрева и диагностики плазмы. В-третьих, он должен выдерживать значительные тепловые и механические нагрузки, возникающие в процессе напыления.
Конструктивно корпус установки вакуумного напыления может быть выполнен в виде цилиндра, прямоугольного параллелепипеда или сложной комбинированной формы. Цилиндрические камеры предпочтительны с точки зрения распределения механических напряжений при откачке воздуха, так как они лучше сопротивляются атмосферному давлению, стремящемуся сжать конструкцию. Прямоугольные камеры часто используются в рулонных установках (roll-to-roll) для нанесения покрытий на гибкие материалы, где важна максимальная эффективность использования внутреннего объема.
Ключевым аспектом является качество внутренних поверхностей. Шероховатость стенок влияет на скорость десорбции газов и вероятность образования частиц пыли, которые могут оседать на изделии. Поэтому внутренняя полировка корпуса до зеркального блеска или нанесение специальных защитных покрытий (например, оксидирования алюминия) являются стандартными требованиями для высоковакуумных применений.
Материалы изготовления: выбор между стоимостью и производительностью
Выбор материала для корпуса — это первый фактор, существенно влияющий на итоговую цену. В промышленной практике наиболее распространены три основные группы материалов:
- Нержавеющая сталь (марки 304, 316L). Это наиболее популярный выбор благодаря отличному соотношению прочности, коррозионной стойкости и стоимости. Сталь 316L предпочтительнее для агрессивных сред или процессов, где требуется минимальное газовыделение. Однако нержавеющая сталь имеет относительно высокий коэффициент теплового расширения и низкую теплопроводность по сравнению с алюминием, что требует тщательного проектирования систем охлаждения.
- Алюминиевые сплавы (серии 5xxx, 6xxx). Алюминий легче стали примерно в три раза и обладает лучшей теплопроводностью, что упрощает организацию термостабилизации стенок камеры. Он проще поддается механической обработке, что может снизить затраты на изготовление сложных геометрий. Тем не менее, алюминий мягче стали, более подвержен механическим повреждениям и требует особого внимания при сварке (обычно используется аргонно-дуговая сварка TIG). Для предотвращения электрических разрядов внутренние поверхности часто анодируют.
- Сталь с медным покрытием или композитные материалы. В специфических применениях, таких как высокочастотное напыление или требующее экранирования, могут использоваться комбинированные решения. Медь обладает превосходной теплопроводностью, но её высокая стоимость и сложность обработки ограничивают применение сплошных медных корпусов.
Инженеры ООО Чэнду Хуэйтянь Технологии при выборе материала руководствуются не только бюджетом заказчика, но и долгосрочной стабильностью процесса. Например, для установок, работающих в циклическом режиме с частыми нагревами и охлаждениями, критическим параметром становится усталостная прочность материала и соответствие коэффициентов теплового расширения различных узлов камеры.
Технологии производства и контроль качества: почему цена варьируется
Процесс изготовления корпуса установки вакуумного напыления включает несколько высокотехнологичных этапов, каждый из которых вносит вклад в конечную стоимость. Понимание этих этапов помогает заказчикам обоснованно оценивать коммерческие предложения.
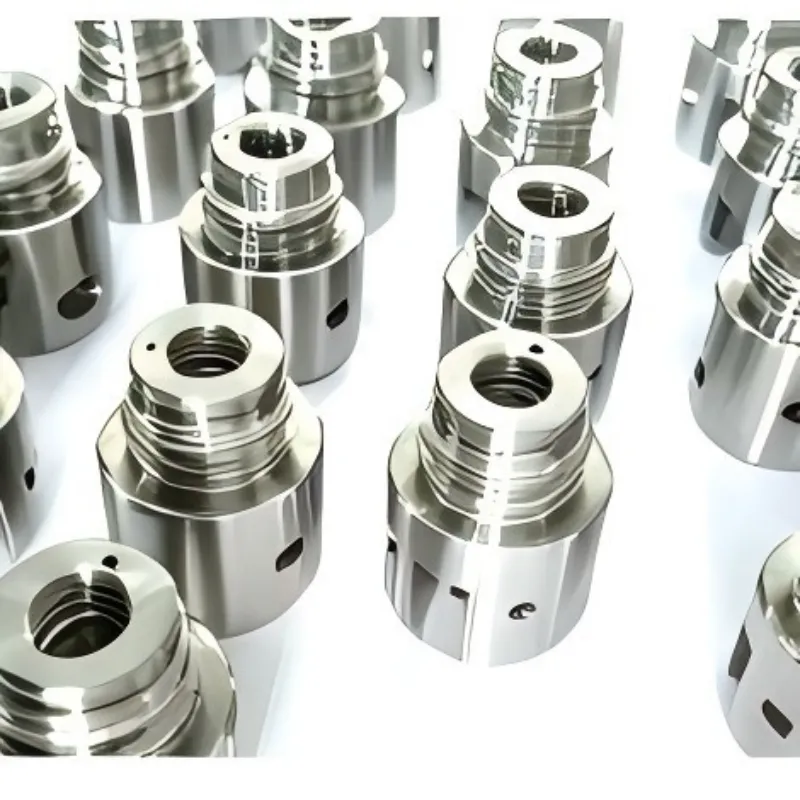
Механическая обработка и сварка. Точность изготовления фланцевых соединений и посадочных мест под уплотнения должна соответствовать высоким стандартам (часто tolerances в пределах ±0.05 мм). Использование продольно-фрезерных станков с ЧПУ и обрабатывающих центров, которыми оснащено производство ООО Чэнду Хуэйтянь Технологии, позволяет достигать необходимой геометрии даже для крупногабаритных деталей. Сварные швы должны быть выполнены с полным проваром и последующей шлифовкой, чтобы исключить ловушки для газа и места скопления загрязнений.
Герметизация и тестирование на утечки. Каждая камера проходит обязательное тестирование на герметичность. Используются методы гелиевой течеискания или масс-спектрометрического анализа. Допустимый уровень утечек для высоковакуумных систем обычно составляет не более 1×10⁻⁹ мбар·л/с. Нарушение этого параметра делает невозможным достижение рабочего давления и приводит к окислению пленки.
Системы контроля качества. В компании действует сквозная система контроля: от входного контроля сырья до окончательной проверки готовых изделий с применением двухкоординатных оптических проекторов. Такой подход минимизирует риск получения бракованной продукции и снижает затраты заказчика на устранение дефектов на месте эксплуатации.
Параметры, влияющие на стоимость корпуса вакуумной установки
Цена от производителя не является фиксированной величиной и зависит от множества переменных. Ниже приведена таблица, иллюстрирующая основные факторы ценообразования:
| Параметр | Влияние на стоимость | Техническое обоснование |
|---|---|---|
| Габариты и объем камеры | Прямая зависимость (нелинейная) | Увеличение размеров требует более толстых стенок для сохранения жесткости, большего расхода материала и более сложной логистики. |
| Материал корпуса | Алюминий vs Нержавеющая сталь | Стоимость сырья и трудоемкость сварки/обработки различаются. Спецсплавы могут удорожать изделие в 2-3 раза. |
| Количество и тип портов | Значительное увеличение цены | Каждый порт требует прецизионной обработки, фланца, заглушки и проверки на герметичность. Сложные угловые порты дороже прямых. |
| Требования к чистоте поверхности | Высокое влияние | Электрополировка, пескоструйная обработка или нанесение внутренних покрытий добавляют этапы производства и стоимость материалов. |
| Интеграция систем охлаждения/нагрева | Усложнение конструкции | Встроенные каналы для теплоносителя требуют сложной сварки и испытаний на давление, что повышает трудоемкость. |
| Сертификация и документация | Административные затраты | Предоставление полных паспортов, протоколов испытаний и соответствие международным стандартам (CE, ASME) требует дополнительных ресурсов. |
Сравнительный анализ: стандартные решения против индивидуального инжиниринга
При закупке оборудования перед технологами часто стоит выбор между типовыми корпусами и изготовлением по индивидуальному чертежу. Рассмотрим преимущества и недостатки каждого подхода.
Стандартные корпуса. Обычно предлагаются производителями установок как часть готового комплекса. Их главное преимущество — предсказуемость сроков поставки и отработанная конструкция. Однако они часто имеют избыточный запас прочности или, наоборот, ограничения по количеству технологических портов, что затрудняет модернизацию установки в будущем.
Индивидуальное изготовление (Custom Engineering). Позволяет оптимизировать камеру под конкретный технологический процесс. Например, можно разместить порты для магнетронов под уникальными углами для улучшения равномерности покрытия или интегрировать специфические датчики контроля толщины пленки. ООО Чэнду Хуэйтянь Технологии специализируется именно на таком подходе, предлагая нестандартное проектирование и изготовление по техническим требованиям заказчика. Хотя первоначальные затраты на разработку могут быть выше, в долгосрочной перспективе это обеспечивает лучшую производительность линии и снижение затрат на доработки.
С инженерной точки зрения, для серийного производства однотипных изделий стандартная камера может быть экономически выгоднее. Но для исследовательских лабораторий или производств с высокой номенклатурой продукции индивидуальное решение является единственно верным путем к конкурентоспособности.
Реальные промышленные сценарии применения
Чтобы понять важность правильного выбора корпуса, рассмотрим два типичных сценария эксплуатации.
Сценарий 1: Нанесение износостойких покрытий на режущий инструмент.
В этом случае установка работает в интенсивном режиме с частыми загрузками/разгрузками и высокими температурами подложек (до 500°C). Корпус из нержавеющей стали толщиной не менее 10-15 мм обеспечивает необходимую жесткость и термостойкость. Критическим параметром является наличие эффективной системы водяного охлаждения стенок, встроенной в конструкцию корпуса, чтобы защитить уплотнения и насосы от перегрева. Здесь цена корпуса оправдывается его способностью выдерживать термоциклирование без деформации фланцевых соединений.
Сценарий 2: Оптическое напыление на крупные стеклянные подложки.
Требуется камера большого объема с минимальным количеством внутренних элементов, создающих тень. Часто используются алюминиевые корпуса из-за их легкости и возможности создания больших сварных конструкций без чрезмерного утяжеления фундамента. Важнейшим требованием становится чистота внутренней поверхности: любая микрочастица, отслоившаяся от стенки, испортит оптическое покрытие. Поэтому применяется специальное анодирование и тщательная полировка. В этом сценарии ключевым фактором цены становится качество финишной обработки поверхности.
Инженерный взгляд: скрытые риски при выборе поставщика
Опыт показывает, что самая большая ошибка при закупке — фокусировка исключительно на начальной цене металла и сварки. Реальные проблемы возникают позже. Например, если производитель не обеспечил достаточную жесткость конструкции, при откачке вакуума корпус может незначительно деформироваться. Это приведет к нарушению соосности мишеней и подложек, а также к течам по фланцам. Другой риск — неправильный выбор уплотнительных канавок. Даже малейшее несоответствие стандартам (KF, ISO, CF) приведет к постоянным проблемам с герметичностью.
ООО Чэнду Хуэйтянь Технологии избегает этих рисков благодаря междисциплинарной экспертизе команды, включающей специалистов по машиностроению и вакуумным технологиям. Сотрудничество с такими партнерами, как Университет Цинхуа и Дунфан Электрик, подтверждает способность компании решать сложные инженерные задачи на стыке различных технологий.
Часто задаваемые вопросы (FAQ)
Как долго служит корпус установки вакуумного напыления?
При правильной эксплуатации и своевременном обслуживании срок службы металлического корпуса практически не ограничен. Основной износ касается уплотнительных элементов и поверхностного слоя. Регулярная очистка и проверка на утечки позволяют использовать камеру десятилетиями. Однако, если корпус подвергался сильным термическим ударам или механическим повреждениям, может потребоваться восстановление геометрии фланцев.
Можно ли модернизировать существующую вакуумную камеру?
Да, это распространенная практика. Можно добавить новые порты для диагностики или увеличения количества мишеней, усилить систему охлаждения или заменить материал внутренних экранов. Однако такая модернизация должна выполняться специалистами, способными гарантировать сохранение герметичности и вакуумной чистоты после сварочных работ. Компания предоставляет услуги по нестандартному проектированию и доработке существующих решений.
Влияет ли размер корпуса на скорость достижения рабочего вакуума?
Безусловно. Объем камеры напрямую определяет время откачки. Чем больше объем, тем мощнее должна быть насосная группа и тем дольше процесс первичной откачки. Кроме того, площадь внутренней поверхности влияет на газовыделение. Поэтому при увеличении габаритов корпуса необходимо пропорционально увеличивать производительность вакуумной системы, что также влияет на общую стоимость комплекса.
Какие документы должен предоставить производитель корпуса?
Надежный поставщик обязан предоставить паспорт изделия, чертежи с указанием основных размеров и допусков, протоколы испытаний на герметичность (течеискание), сертификаты на материалы (особенно для нержавеющей стали и алюминия) и рекомендации по эксплуатации. Отсутствие полного пакета документов должно служить сигналом о возможных рисках качества.
Почему цена на алюминиевые корпуса может быть выше стальных?
Хотя сырьевой алюминий может быть дешевле стали, обработка алюминия требует более высоких навыков сварщиков (из-за высокой теплопроводности и окисляемости) и специального оборудования. Кроме того, необходимость анодирования или другой защиты поверхности добавляет технологические этапы. Для крупных конструкций легкий вес алюминия может снизить затраты на логистику и монтаж, что компенсирует высокую стоимость изготовления.
Заключение и рекомендации по закупкам
Выбор корпуса установки вакуумного напыления — это стратегическое решение, влияющее на качество продукции и эффективность всего производственного цикла. Цена от производителя формируется не только стоимостью килограмма металла, но и интеллектуальным вкладом инженеров, точностью оборудования и системой контроля качества. В 2026 году рынок требует от поставщиков не просто изготовления «железной коробки», а предоставления комплексного инженерного решения, учитывающего специфику технологического процесса заказчика.
При планировании закупок рекомендуется:
- Четко формулировать технические требования, включая ожидаемые температурные режимы и уровень вакуума.
- Запрашивать у поставщика примеры реализованных проектов и референс-лист.
- Обращать внимание на наличие собственного парка высокоточного оборудования (ЧПУ, сварочные посты) у производителя.
- Уточнять условия послепродажного обслуживания и возможность оперативной поставки запасных частей или выполнения ремонтных работ.
ООО Чэнду Хуэйтянь Технологии готова выступить вашим надежным партнером в реализации проектов любой сложности. Благодаря гибкой производственной системе, строгому контролю качества и опыту работы с ведущими научными и промышленными организациями Китая, мы обеспечиваем поставку корпусов вакуумных установок, отвечающих самым высоким стандартам отрасли. Для получения детального расчета стоимости и консультации по техническим параметрам свяжитесь с нашими специалистами.
Узнайте больше о наших возможностях в области прецизионной механической обработки и вакуумных технологий.