

Тонкостенный сосуд под давлением нестандартной формы: изготовление на заказ
2026-10-12
- Инженерные вызовы при изготовлении тонкостенных сосудов под давлением сложной геометрии
- Физика процесса: почему геометрия имеет решающее значение
- Технологии изготовления: от ЧПУ до вакуумной сварки
- Выбор материалов: баланс прочности и технологичности
- Контроль качества и неразрушающий контроль (НК)
- Сравнительный анализ методов изготовления
- Реальные промышленные применения
- Инженерный опыт: на что обратить внимание при проектировании
- Как выбрать подрядчика для изготовления нестандартных сосудов
- Часто задаваемые вопросы (FAQ)
- Заключение и рекомендации по закупкам
Инженерные вызовы при изготовлении тонкостенных сосудов под давлением сложной геометрии
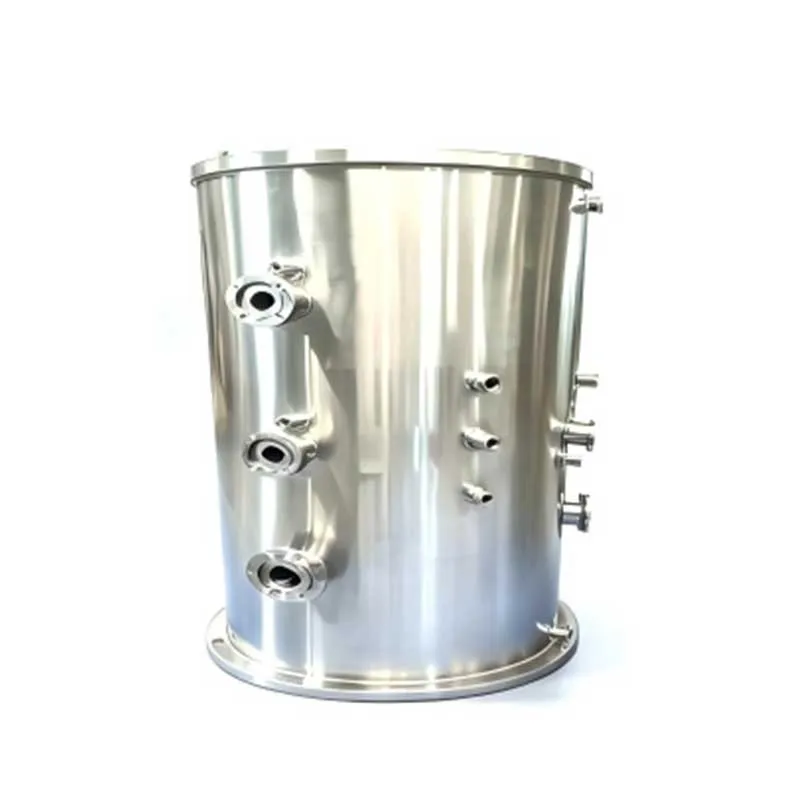
Проектирование и производство тонкостенного сосуда под давлением нестандартной формы представляет собой одну из наиболее сложных задач в современном машиностроении. В отличие от стандартных цилиндрических или сферических резервуаров, где распределение напряжений предсказуемо и легко рассчитывается по классическим формулам котельной техники, сосуды сложной геометрии (эллипсоидальные, конические, с локальными утолщениями или асимметричными патрубками) подвержены эффектам концентрации напряжений. Тонкая стенка, обычно толщиной от 0,5 до 3 мм в зависимости от диаметра и рабочего давления, требует исключительной точности сварки и формовки, так как даже микроскопические дефекты шва или остаточные деформации могут привести к катастрофическому разрушению при циклических нагрузках.
В 2026 году спрос на такие компоненты растет в секторах водородной энергетики, аэрокосмической отрасли и специализированного лабораторного оборудования. Инженеры сталкиваются с дилеммой: как снизить массу конструкции для повышения энергоэффективности системы, сохранив при этом запас прочности, достаточный для прохождения сертификации и безопасной эксплуатации. Ключевым фактором здесь становится не просто выбор материала, а интеграция расчетов методом конечных элементов (FEA) на этапе проектирования с прецизионными технологиями изготовления на этапе производства.
Физика процесса: почему геометрия имеет решающее значение
Основная проблема тонкостенных сосудов заключается в их низкой устойчивости к потере стабильности формы (баклингу) при внешнем давлении или комбинированных нагрузках. Когда форма отклоняется от идеальной оси симметрии, возникают изгибающие моменты, которые отсутствуют в чисто мембранных напряжениях идеального цилиндра. Для нестандартных форм, таких как прямоугольные емкости со скругленными углами или сосуды с переменным сечением, эти изгибающие напряжения могут многократно превышать расчетные значения.
Кроме того, тонкая стенка крайне чувствительна к термическим воздействиям при сварке. Локальный перегрев приводит к изменению микроструктуры металла в зоне термического влияния (ЗТВ), что снижает коррозионную стойкость и механическую прочность. В условиях высокого давления, особенно при работе с агрессивными средами, такими как водород, это создает риск водородного охрупчивания. Поэтому изготовление таких сосудов требует не только высокоточного оборудования, но и глубокого понимания металлургических процессов.
Технологии изготовления: от ЧПУ до вакуумной сварки
Производство сосудов сложной формы невозможно без использования современных станков с числовым программным управлением (ЧПУ). Традиционные методы гибки и штамповки часто не обеспечивают необходимой точности для тонкостенных деталей, оставляя после себя овальность или волнистость поверхности. Современные решения предполагают использование лазерной резки для заготовок с последующей роботизированной сваркой в среде защитных газов.
Особое внимание уделяется качеству сварных швов. Для тонкостенных конструкций применяется аргонодуговая сварка неплавящимся электродом (TIG) или плазменная сварка, позволяющие контролировать тепловложение с высокой точностью. В некоторых случаях, когда требования к герметичности и чистоте внутренней поверхности критически высоки (например, в полупроводниковой промышленности или фармацевтике), используется электронно-лучевая сварка в вакууме. Этот метод минимизирует окисление и обеспечивает шов, практически не отличающийся по свойствам от основного металла.
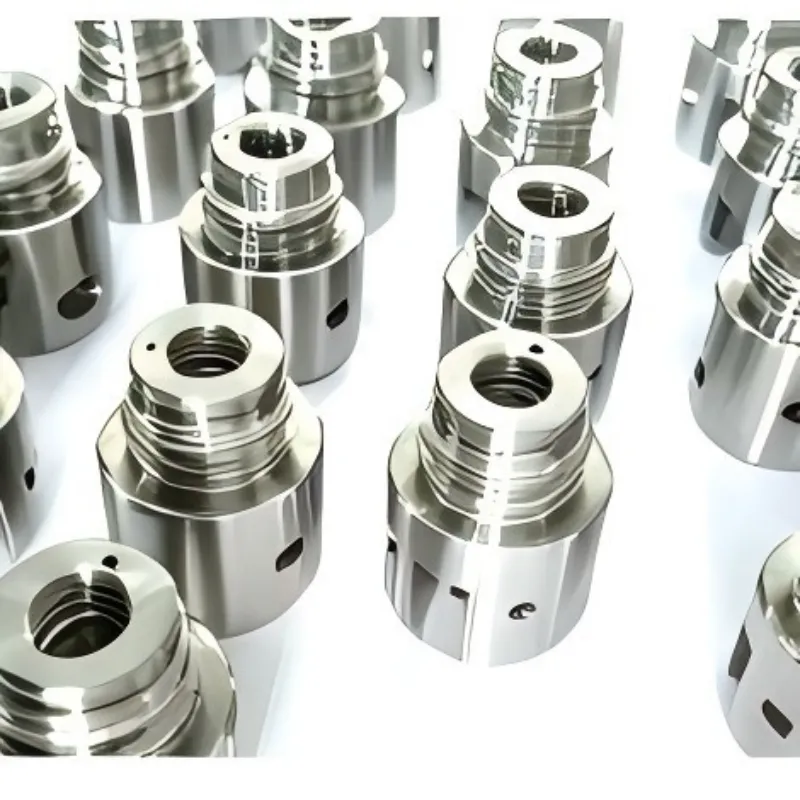
Компания ООО Чэнду Хуэйтянь Технологии, основанная в 2014 году в Чэнду, успешно применяет эти передовые подходы на практике. Оснащение предприятия продольно-фрезерными станками с ЧПУ и обрабатывающими центрами позволяет выполнять сложную обработку корпусных деталей и фасонных конструкций строго по чертежам заказчика. Наличие горизонтально-расточных и фрезерных станков обеспечивает возможность изготовления прецизионных компонентов для сосудов, где требуется высокая точность сопряжения фланцев и патрубков.
Выбор материалов: баланс прочности и технологичности
Материал для тонкостенного сосуда выбирается исходя из трех критериев: предел текучести, свариваемость и коррозионная стойкость. Наиболее распространенными материалами являются:
- Нержавеющие стали (серии 304, 316L): Обладают хорошей коррозионной стойкостью и удовлетворительной свариваемостью. Сталь 316L предпочтительнее для сред с высоким содержанием хлоридов или для криогенных применений благодаря низкому содержанию углерода, что предотвращает выделение карбидов хрома при сварке.
- Алюминиевые сплавы (серии 5xxx, 6xxx): Используются там, где критична масса конструкции. Алюминий обладает высокой теплопроводностью, что усложняет сварку, но отлично подходит для криогенных сосудов и систем хранения газов.
- Титановые сплавы: Применяются в аэрокосмической отрасли и химической промышленности благодаря исключительному соотношению прочности к весу и коррозионной стойкости. Однако титан требует сварки в строго контролируемой атмосфере (часто в специальных камерах), так как он активно поглощает кислород и азот при нагреве, становясь хрупким.
- Никелевые суперсплавы (Inconel, Hastelloy): Необходимы для экстремальных температур и агрессивных химических сред. Их обработка затруднена из-за высокой вязкости и склонности к наклепу.
Важно отметить, что для тонкостенных конструкций толщина листа часто близка к минимально допустимой для данного типа сварки. Это означает, что любой дефект прожога или непровара является браком, не подлежащим ремонту. Входной контроль материалов в ООО Чэнду Хуэйтянь Технологии включает проверку сертификатов качества и физико-химических свойств сырья, что закладывает фундамент надежности будущего изделия.
Контроль качества и неразрушающий контроль (НК)
Обеспечение безопасности сосудов под давлением невозможно без многоуровневой системы контроля. Для тонкостенных изделий визуальный контроль недостаточен. Обязательными этапами являются:
- Рентгенографический контроль (RT): Позволяет выявить внутренние дефекты сварного шва, такие как поры, шлаковые включения и трещины. Для тонких стенок используется низкоэнергетическое излучение для повышения контрастности снимков.
- Ультразвуковой контроль (UT): Эффективен для обнаружения расслоений в основном материале и дефектов, ориентированных перпендикулярно поверхности.
- Капиллярный контроль (PT): Используется для выявления поверхностных трещин, особенно в зонах сварных швов и переходах геометрии.
- Гидравлические и пневматические испытания: Финальный этап, подтверждающий герметичность и прочность сосуда под давлением, превышающим рабочее (обычно в 1,3–1,5 раза).
В производственной системе ООО Чэнду Хуэйтянь Технологии действует сквозной подход к контролю качества: от операционного контроля на каждом технологическом этапе до окончательной проверки готовых изделий. Применение высокоточного контрольного оборудования, включая двухкоординатные оптические проекторы, гарантирует соблюдение геометрических допусков, что критически важно для последующей сборки сосудов в сложные системы, такие как испытательные стенды или установки вакуумного напыления.
Сравнительный анализ методов изготовления
При заказе нестандартного сосуда заказчик часто стоит перед выбором технологии изготовления. Ниже приведено сравнение основных подходов, используемых в современной промышленности.
| Параметр | Лазерная сварка + ЧПУ гибка | Традиционная аргонодуговая сварка (TIG) | Аддитивные технологии (3D-печать металлом) |
|---|---|---|---|
| Точность геометрии | Высокая (минимальные деформации) | Средняя (требует правки) | Очень высокая (сложные внутренние каналы) |
| Скорость производства | Высокая (автоматизация) | Низкая (ручной труд) | Низкая (послойное нанесение) |
| Толщина стенки | От 0,5 мм | От 1,0 мм | От 0,2 мм (зависит от принтера) |
| Стоимость оснастки | Средняя (программирование ЧПУ) | Низкая (универсальный инструмент) | Отсутствует (цифровая модель) |
| Применимость для серий | Идеально для малых и средних серий | Лучше для единичных образцов | Только для сложных прототипов или мелких деталей |
| Качество шва | Стабильное, узкая ЗТВ | Зависит от квалификации сварщика | Отсутствует классический шов, возможна пористость |
Из таблицы видно, что для большинства промышленных задач оптимальным выбором является комбинация лазерной резки/сварки и ЧПУ обработки. Аддитивные технологии пока остаются нишевым решением для сверхсложных внутренних структур, а ручная TIG-сварка уходит в прошлое для серийного производства, оставаясь актуальной лишь для ремонта или уникальных экспериментальных установок.
Реальные промышленные применения
Понимание контекста использования помогает правильно сформулировать технические требования. Рассмотрим два типичных сценария, где требуются тонкостенные сосуды нестандартной формы.
1. Испытательные стенды для водородной энергетики
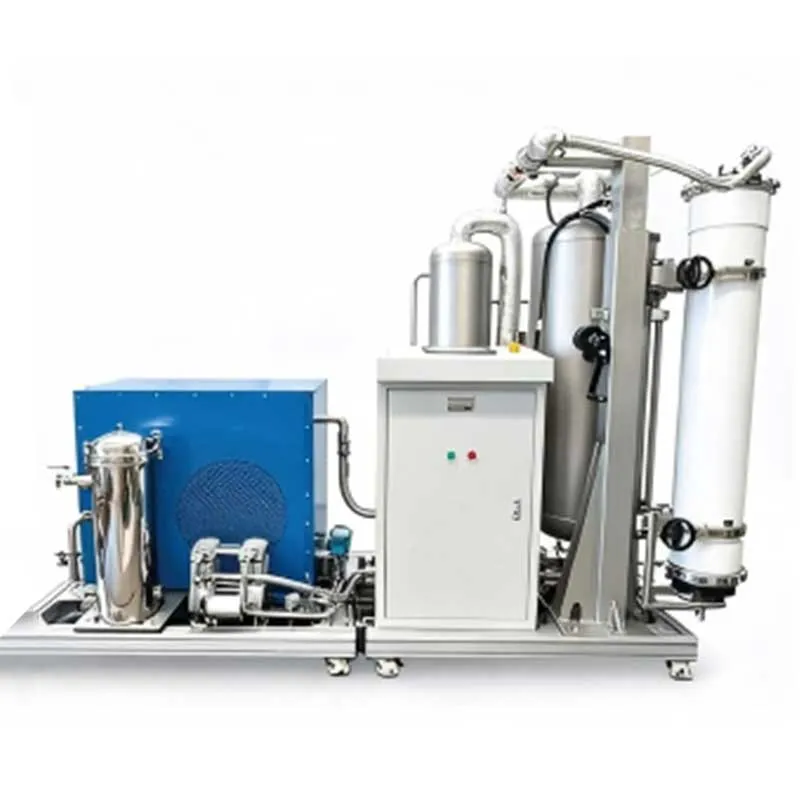
В сфере водородной энергетики, которая является одним из ключевых направлений деятельности ООО Чэнду Хуэйтянь Технологии, часто требуются сосуды для тестирования материалов на водородную проницаемость и стойкость к охрупчиванию. Такие сосуды часто имеют сложную форму для размещения датчиков и образцов внутри камеры. Рабочее давление может достигать десятков мегапаскалей, а среда — быть высокочистой. Здесь критически важна отсутствие внутренних напряжений и идеальная чистота поверхности. Использование стандартных баллонов невозможно из-за необходимости интеграции специфических интерфейсов. Нестандартная форма позволяет оптимизировать объем камеры под конкретный размер образца, снижая расход дорогостоящего водорода при испытаниях.
2. Корпуса установок вакуумного напыления
В производстве полупроводников и оптических покрытий используются камеры вакуумного напыления сложной конфигурации. Они должны выдерживать внешнее атмосферное давление при глубоком вакууме внутри, что создает риски buckling (смятия). Тонкие стенки предпочтительны для снижения тепловой массы камеры, что ускоряет циклы нагрева и охлаждения процесса напыления. Однако геометрия камеры часто диктуется расположением мишеней и подложек, что требует индивидуальных инженерных решений для усиления ребер жесткости без нарушения вакуумной герметичности. Опыт компании в создании корпусов для установок вакуумного напыления позволяет решать такие задачи, обеспечивая необходимую жесткость конструкции при минимальном весе.
Инженерный опыт: на что обратить внимание при проектировании
Из многолетней практики инженеров ООО Чэнду Хуэйтянь Технологии следует важное наблюдение: в случае тонкостенных сосудов нестандартной формы жесткость конструкции часто важнее, чем предел прочности материала. Многие заказчики фокусируются исключительно на толщине стенки и марке стали, игнорируя необходимость введения конструктивных элементов жесткости (ребер, гофров, фланцев). Это приводит к тому, что сосуд, выдерживающий статическое давление, разрушается при вибрации или термоциклировании из-за усталости металла в зонах концентрации напряжений.
Еще один важный аспект — влияние постобработки. Механическая полировка внутренней поверхности тонкостенного сосуда может привести к непреднамеренному уменьшению толщины стенки ниже расчетного минимума. Поэтому рекомендуется закладывать дополнительный припуск на толщину стенки или использовать электрохимическую полировку, которая удаляет материал более равномерно и контролируемо.
Как выбрать подрядчика для изготовления нестандартных сосудов
Выбор производителя для такой ответственной продукции, как сосуды под давлением, должен базироваться на проверке компетенций, а не только на цене. Вот ключевые пункты, которые следует проверить:
- Наличие собственного инженерного бюро: Способен ли поставщик выполнить расчеты на прочность (FEA) и предложить оптимизацию конструкции? Или они просто слепо следуют чертежам, даже если видят в них ошибки?
- Парк оборудования: Есть ли у производителя современные ЧПУ станки и автоматизированные сварочные комплексы? Ручной труд не может обеспечить стабильное качество для тонкостенных изделий в серии.
- Система контроля качества: Предоставляет ли завод протоколы неразрушающего контроля? Есть ли у них собственная лаборатория или они пользуются услугами сторонних организаций?
- Опыт в смежных отраслях: Производитель, имеющий опыт работы с вакуумными системами или водородной энергетикой, лучше понимает специфику требований к герметичности и чистоте поверхностей.
- Гибкость производства: Способен ли завод изготовить единичный прототип для испытаний, а затем масштабировать производство до серийного выпуска?
ООО Чэнду Хуэйтянь Технологии соответствует этим требованиям благодаря междисциплинарной экспертизе в области водородной энергетики, мембранного разделения и вакуумных технологий. Сотрудничество с такими партнерами, как Сычуаньский университет, Университет Цинхуа и Второй тяжелый машиностроительный завод Китая, подтверждает способность компании реализовывать сложные научно-технические проекты. Гибкая производственная система позволяет осуществлять как нестандартное проектирование, так и серийное производство, обеспечивая полный цикл поддержки от идеи до пусконаладки.
Часто задаваемые вопросы (FAQ)
Какие стандарты регламентируют изготовление тонкостенных сосудов?
В зависимости от региона применения и назначения сосуда, могут применяться различные стандарты. В России и странах СНГ часто используются ГОСТ Р 52630 (сосуды и аппараты стальные сварные) и ПБ 03-584-03. Для международного рынка актуальны ASME Boiler and Pressure Vessel Code (Section VIII) в США и PED (Pressure Equipment Directive) в Европе. Для нестандартных исследовательских установок требования часто формируются индивидуально на основе расчетов прочности и технических условий заказчика.
Можно ли использовать тонкостенный сосуд для циклических нагрузок?
Да, но с ограничениями. Циклические нагрузки (набор и сброс давления) вызывают усталость материала. Для тонкостенных сосудов необходимо проводить расчет на усталостную долговечность, учитывая коэффициент концентрации напряжений в зонах сварных швов и изменений геометрии. Часто требуется снижение рабочего давления или увеличение толщины стенки в критических зонах по сравнению со статическими расчетами.
Какова максимальная рабочая температура для таких сосудов?
Максимальная температура зависит от выбранного материала. Для нержавеющих сталей серии 316L она может достигать 400–500°C, однако при высоких температурах снижается предел текучести, что требует пересчета толщины стенки. Для алюминиевых сплавов рабочий диапазон ограничен 150–200°C. При криогенных температурах (до -196°C) специальные марки сталей и алюминиевых сплавов сохраняют свою вязкость, что делает их пригодными для хранения жидких газов.
Влияет ли нестандартная форма на стоимость изготовления?
Да, существенно. Нестандартная форма требует разработки индивидуальной технологической карты, создания специальной оснастки для гибки или фиксации при сварке, а также более сложных расчетов прочности. Кроме того, коэффициент использования материала может быть ниже, чем при производстве стандартных цилиндров. Однако оптимизация конструкции инженером может снизить эти затраты за счет упрощения сборочных операций.
Как проходит приемка готового изделия?
Приемка включает в себя проверку геометрических размеров согласно чертежу, визуальный осмотр сварных швов, результаты неразрушающего контроля (рентген, ультразвук, капиллярный метод) и протокол гидравлических или пневматических испытаний на герметичность и прочность. Для сосудов, работающих с опасными средами, может потребоваться дополнительный химический анализ поверхности или тест на утечку гелием.
Заключение и рекомендации по закупкам
Изготовление тонкостенного сосуда под давлением нестандартной формы — это задача, требующая синергии передового инженерного мышления и высокотехнологичного производства. Ошибки на этапе проектирования или выбора технологии изготовления могут привести не только к финансовым потерям, но и к серьезным авариям. Поэтому ключевым фактором успеха является выбор партнера, обладающего не только производственными мощностями, но и глубокой экспертной базой.
При подготовке технического задания рекомендуем четко указывать не только рабочие параметры (давление, температура, среда), но и условия эксплуатации (вибрация, цикличность, внешние нагрузки). Это позволит производителю предложить оптимальное конструктивное решение, балансирующее между надежностью и стоимостью.
Компания ООО Чэнду Хуэйтянь Технологии готова предложить комплексные решения в этой области. Благодаря опыту реализации государственных и академических проектов, строгой системе контроля качества и современному парку оборудования, мы обеспечиваем надежность и точность каждого изделия. Если вы столкнулись с задачей разработки или производства сложного емкостного оборудования, наши инженеры готовы провести консультацию и разработать индивидуальное техническое решение.
Для получения подробной технической документации, расчета стоимости или консультации по вашему проекту, пожалуйста, ознакомьтесь с нашими решениями для испытательных стендов и вакуумных систем.